


Molde de injeção de pára-choques de automóvel
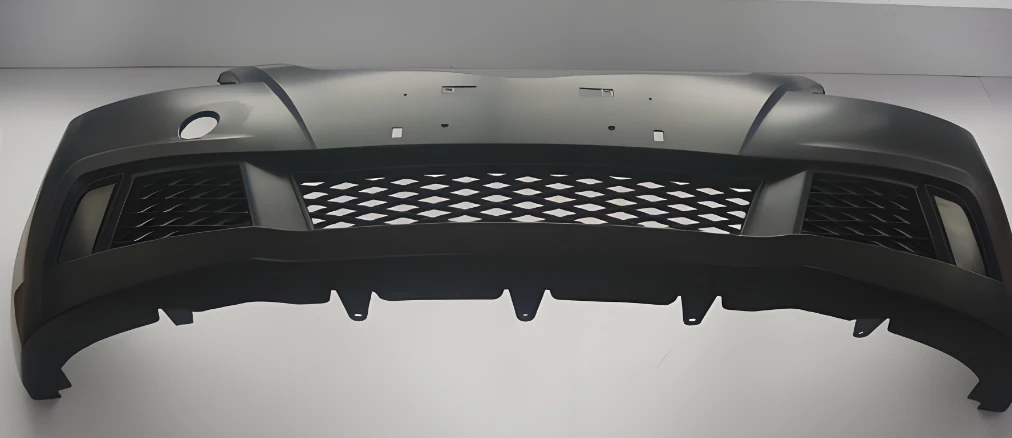
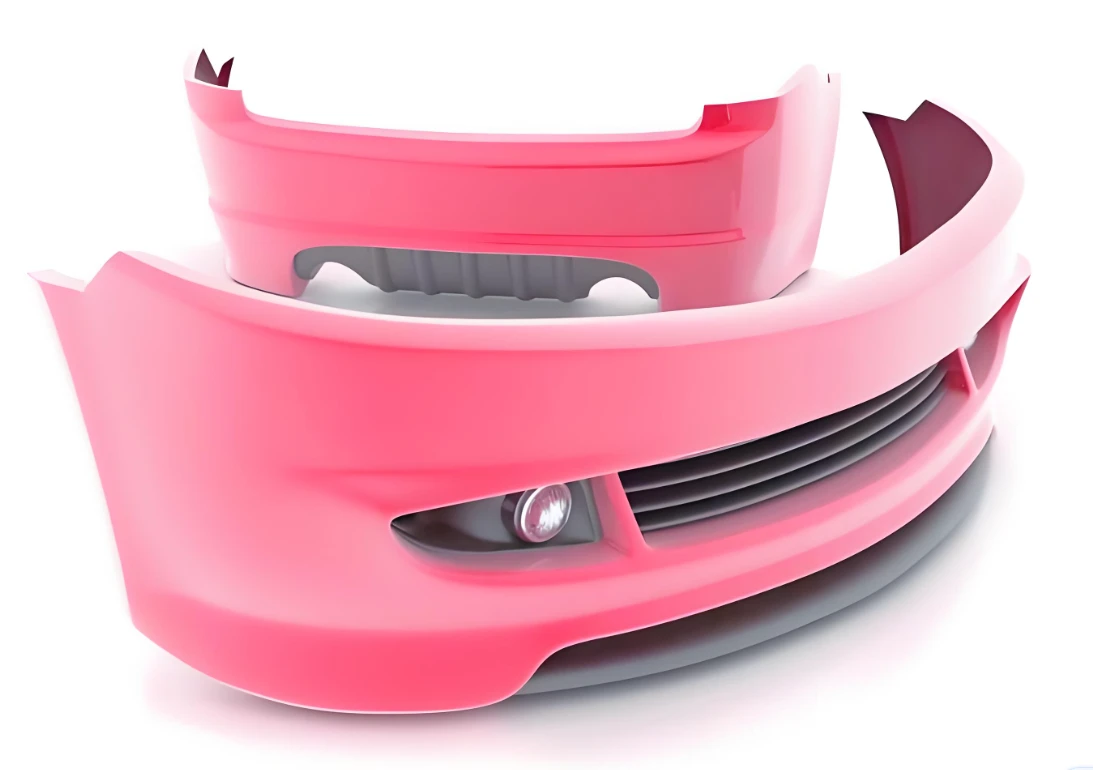
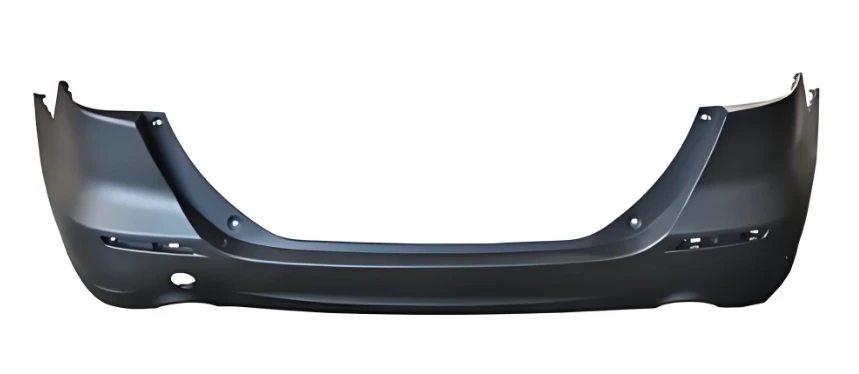
Os moldes de injeção de pára-choques de automóveis são moldes grandes e precisos usados para moldagem por injeção de pára-choques dianteiro e traseiro de carros.
- Entrega rápida
- Garantia da Qualidade
- Atendimento ao Cliente 24 horas por dia, 7 dias por semana
Introdução de Produto
Moldes de injeção de pára-choques de automóveissão moldes grandes e precisos usados para moldagem por injeção de pára-choques dianteiro e traseiro de carros. Eles são um dos tipos de moldes mais complexos tecnicamente em peças externas automotivas, determinando diretamente a aparência, a precisão e as propriedades mecânicas dos pára-choques. Como suporte formador dos principais componentes externos automotivos, seus níveis de design e fabricação não afetam apenas indicadores-chave, como o ajuste da montagem e a resistência ao impacto dos pára-choques, mas também se relacionam diretamente com a eficiência de produção, os custos de fabricação e a taxa de qualificação do produto dos automóveis. Eles são amplamente utilizados em vários tipos de veículos, incluindo veículos a combustível e veículos de novas energias, para atender aos requisitos de formação de pára-choques de diferentes tamanhos e formatos, e são equipamentos de produção essenciais indispensáveis na indústria automotiva.
I. Estrutura Central e Pontos de Design
1. Sistema de partição (crítico para aparência)
Tecnologia de partição interna (comum para modelos-de última geração): a linha de partição fica oculta no lado interno ou na superfície não{1}lisa lisa do produto, sem linhas de partição visíveis na aparência e com um controle de diferença menor ou igual a 0,05 mm.
Tecnologia de partição externa (tipo econômico): A linha de partição está na superfície de aparência. Possui estrutura simples e baixo custo, mas requer tratamento pós{1}}polimento.
Extração-do núcleo lateral: Pinos-guia inclinados/deslizantes hidráulicos de grande-área são usados para formar estruturas complexas, como os furos de instalação na lateral do para-choque e a posição da placa do carro.
2. Sistema de portão (crítico para qualidade)
A câmara quente de válvula sequencial multiponto padrão (4-8 comportas) é equipada com controle de temporização do cilindro de óleo para injeção de material, eliminando efetivamente linhas de solda e vazios em peças grandes.
O layout do corredor segue o princípio do enchimento balanceado para garantir que materiais como PP, TPO e PC/ABS sejam preenchidos de forma rápida e uniforme.
3. Sistema de ejeção (chave para evitar deformações)
Assistência de mola a gás nitrogênio + ejeção sequencial de vários-estágios, proporcionando força de ejeção estável e equilibrada (20-50 toneladas).
A estrutura de bloco de impulso/placa de impulso em grande-escala, em combinação com pinos ejetores e núcleos inclinados, evita que produtos de paredes-finas (2,5-3,5 mm) fiquem com manchas brancas ou deformem após a ejeção.
4. Sistema de refrigeração (chave de eficiência)
Canais de água conformados 3D + controle de temperatura zonado, com circuitos independentes projetados para áreas com nervuras e espessuras de parede variadas.
Os pontos quentes locais (como cantos R e colunas de montagem) são equipados com inserções de bronze-berílio para melhorar a dissipação de calor e manter o ciclo de moldagem dentro de 60 a 90 segundos.
II. Seleção de materiais de molde
|
papel |
Materiais Recomendados |
Dureza (HRC) |
desempenho principal |
|
Cavidade do molde/núcleo do molde |
718H, P20, 1.2738 |
30-36 |
O aço pré{0}}endurecido, com excelentes propriedades de polimento, é altamente resistente ao-desgaste e à corrosão-. |
|
Inserções altamente-resistentes ao desgaste |
S136, NAK80 |
45-52 |
Espelho-polido, resistente à corrosão-, adequado para produtos de alto-brilho |
|
Controle deslizante/parte superior inclinada |
ASP-23 (aço em pó) |
58-62 |
Alta tenacidade, resistência a alta pressão, longa vida útil |
|
suporte de matriz |
45#aço, 50#aço |
28-32 |
Alta resistência, garantindo nenhuma deformação sob alta pressão |
III. Principais recursos técnicos
Grande-escala e alta rigidez:Cada conjunto de moldes pesa de 15 a 30 toneladas, com quatro colunas guia para posicionamento, e a precisão de fechamento é menor ou igual a ±0,02mm.
Simulação CAE-orientada:Análise completa do fluxo do Moldflow durante todo o processo, otimizando o enchimento, a pressão de retenção e o resfriamento, além de prever antecipadamente empenamento e encolhimento.
Design-de longa duração:A vida útil padrão é de 300.000 a 500.000 ciclos de molde. Para novos-moldes energéticos de alta qualidade, a vida útil pode exceder 800.000 ciclos de molde.
Compatível com novos materiais:Compatível com PP reforçado com fibra de vidro longa, materiais ecologicamente corretos-de baixo-odor e outros novos materiais especiais para pára-choques.
4. Processo de Fabricação e Produção
1. Projeto: Modelagem 3D em UG/NX → Análise de fluxo de molde → Revisão estrutural
2. Processamento: Fresamento-de cinco eixos → Furação profunda (via fluvial) → Tratamento térmico/nitretação → Polimento espelhado (Ra menor ou igual a 0,1 μm)
3. Montagem:Alinhamento preciso do molde → Instalação da câmara quente → Ajuste do mecanismo de ejeção/empreendimento
4. Teste de molde: Rodadas T1-T3 de testes de molde → Otimização dos parâmetros do processo → Inspeção abrangente de tamanho e aparência
V. Conclusão
Em resumo, à medida que a indústria automóvel avança para a redução de peso, novas energias e personalização, os moldes de plástico para pára-choques estão a evoluir para designs estruturais mais precisos, compatibilidade de materiais mais ecológica e processos de fabrico mais inteligentes. Eles precisam atender aos requisitos de moldagem personalizados de diferentes modelos de veículos e, ao mesmo tempo, equilibrar os objetivos duplos de melhorar a eficiência da produção e a qualidade do produto.
Tag: molde de injeção de pára-choques de automóveis, fabricantes de moldes de injeção de pára-choques de automóveis na China, fábrica, usinagem de moldes de injeção, controle de temperatura do molde de injeção, Ferramentas de molde de injeção, Instalação do molde de injeção, especificação do molde de injeção, molde de injeção de precisão


